

Linka podlahové štěrbiny (Double End Tenoner)
Produkt může podlahu slot svisle a vodorovně. Série strojů pokrývá potřeby zp...
Viz podrobnostiPokud vyrábíte podlahy, rozdíl mezi zákazníkem, který objednává a tím, kdo podává reklamaci, je často koncový profil na prkně. Uvolněné zacvakávací spoje, konce s mezerami a profily, které se v polovině posunu mění, vedou zpět ke stanici koncového obrábění. To je důvod, proč většina seriózních výrobců podlahových krytin umísťuje do středu své podlahy stroj s dvojitým koncem – a proto si výběr zaslouží více pozornosti než rychlé srovnání cen. Dvoukoncový tenoner obrábí oba konce každého prkna v jediném průchodu, přičemž obě strany jsou synchronizovány proti stejné referenci. Jakmile pochopíte, které specifikace ovlivňují skutečný výkon a jak se stroj hodí do kompletní podlahové linky, můžete hodnotit dodavatele podle kritérií, na kterých skutečně záleží.
A stroj s dvojitým čepem je oboustranný systém dimenzování a profilování. Obdélníkový panel se pohybuje strojem po souvislé podávací dráze, zatímco dva protilehlé obráběcí sloupy pracují současně na přední a zadní hraně. Každý sloup obsahuje několik nástrojových stanic: předřezávací pilu pro čisté oříznutí, hlavní kalibrační pilu, která stanoví konečnou délku, a horizontální nebo vertikální vřetena nesoucí řezné hlavy pro pero, drážku, zkosení a další profily.
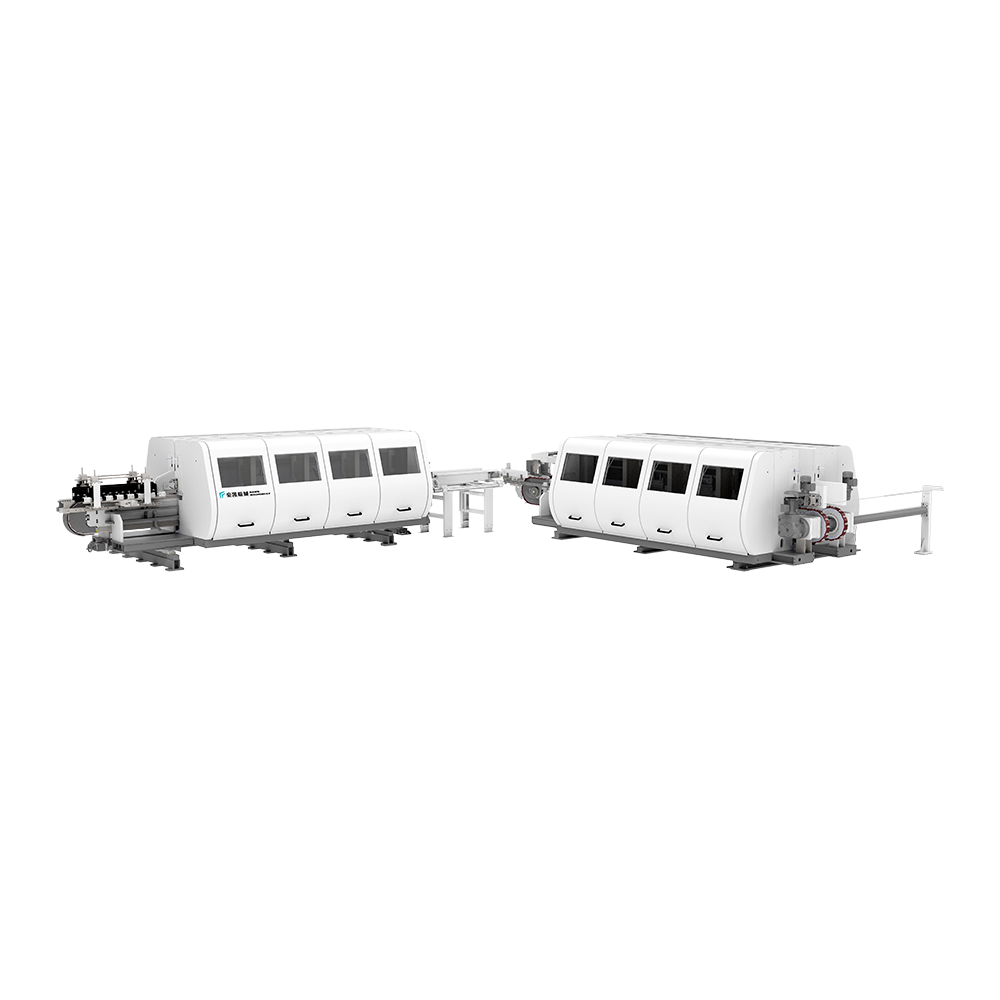 Podlahová drážkovací linka s oboustranným čepem Tento stroj opracovává oba konce prken současně proti společné referenci, čímž zajišťuje konzistentní délku, pravoúhlost a geometrii zamykání pro předvídatelnou montáž zacvaknutím. Zobrazit produkt →
Na podlahové lince tato vřetena vytvářejí koncové profily, které umožňují, aby se prkna spojila dohromady. Protože oba sloupy vyřezávají ze stejného mechanického základu, oba koncové profily zůstávají ve vzájemném pevném vztahu. Tento geometrický vztah – levý konec k pravému konci na stejné desce – je to, co dělá instalaci klikacího zámku předvídatelnou. Stroj neřeže pouze profil. Definuje délku prkna, jeho pravoúhlost a geometrii uzamčení v jedné synchronizované operaci. Více o tom, jak proces funguje, si můžete přečíst v našem stroj s dvojitým čepem guide , ale základní princip je jednoduchý: oba konce jsou opracovány současně, proti stejné referenci, při stejné rychlosti posuvu.
Jednostranný čep zpracovává jeden konec po druhém, poté operátor nebo přenosové zařízení překlopí panel a zpracuje druhý konec. To znamená dva polohovací cykly, dvě reference a dvojnásobnou možnost chyby. Dvojitý koncový čep to eliminuje tím, že panel jednou přidržíte a obě hrany obrobíte ve stejném cyklu.
U podlahových výrobků se systémem pero-drážka nebo click-lock se tolerance koncového profilu běžně pohybují v rozmezí ±0,10 mm. Jakmile jsou nastavena pracovní šířka, rychlost posuvu a stav nástroje, správně nakonfigurovaný oboustranný čep přidržuje toleranční prkno za prknem. Tato opakovatelnost není pohodlí. Je předpokladem pro nízkou zmetkovitost.
Každý dodavatel předkládá tabulku specifikací, ale čísla vám pomohou pouze tehdy, když je porovnáte s vaším vlastním výrobním mixem – formáty prken, materiály, nástrojová strategie a budoucí kapacita linky. Níže uvedená tabulka shrnuje specifikace, které mají největší vliv na aplikaci podlah.
| Specifikace | Co ovládá | Co hledat |
|---|---|---|
| Rozsah pracovní šířky | Nejkratší a nejdelší délka prkna, kterou můžete běžet | Porovnejte aktuální sortiment s marží pro budoucí formáty |
| Rychlost posuvu | Prkna za hodinu | 20–80 m/min je běžné; ověřte v požadované hloubce řezu |
| Počet vřetenových stanic | Kolik operací proběhne v jednom průchodu | Více stanic umožňuje kombinované dimenzování, profilování a srážení hran |
| Průměr řezné hlavy a otáčky | Povrchová úprava a kvalita profilu | Větší průměry snižují zvlnění povrchu na PVC a WPC jádrech |
| Opakovatelnost polohování | Tolerance od prkna k prknu | Hledejte CNC nastavení nebo přesné váhy do 0,1 mm |
| Hold-down systém | Stabilita při vysokých rychlostech posuvu | Řetězové a vakuové přidržovače zabraňují posunu na deskách s pevným jádrem |
Tabulka v tomto článku je pouze úvodem. Pokud porovnáváte konkrétní modely, vytvořte si vlastní srovnávací list z publikovaného specifikace oboustranného čepu které odpovídají rozměrům vašeho produktu – a požádejte dodavatele, aby předvedl každé číslo při zatížení, nikoli pouze jako statickou hodnotu v datovém listu.
Dvojitý čep, který dobře běží SPC, se může potýkat s vícevrstvým masivním dřevem, pokud nejsou nástroje a systém posuvu přizpůsobeny materiálu. Výrobci podlah pracují se SPC, WPC, LVT, laminátovými, kalcium-silikátovými deskami a umělým dřevem – každý s vlastním chováním při obrábění.
SPC a WPC prkna obsahují vysoký obsah plniva a PVC. Prach je jemný, abrazivní a náchylný k zanášení řezných hlav. Nástroje s ostrými karbidovými nebo diamantovými břitovými destičkami v kombinaci s vysoce účinným odsáváním prachu jsou důležité stejně jako tuhost rámu stroje.
Laminátové a HDF desky nesou nášlapnou vrstvu na bázi papíru, která rychle otupuje běžné ocelové nástroje. Oboustranné čepy v laminátových řadách jsou obvykle vybaveny nástroji s diamantovým hrotem a běží při vyšších řezných rychlostech, aby zůstala čistá hrana. Rychlost posuvu musí být stabilní, protože tvrdý povrch nezanechává žádné stopy po vibracích.
Vícevrstvé masivní dřevěné a kalcium-silikátové desky vytvářejí vyšší přerušované řezné síly. U těchto materiálů je rozhodující hmotnost stroje a tlumení. Lehčí rám se může chvět, když se fréza dostane do uzlu nebo změny hustoty na desce. Ne každý oboustranný čep je navržen pro tento profil zatížení, a proto byste měli stroj vyzkoušet na přesném materiálu, který vyrábíte.
Dvojitý čep poskytuje maximální hodnotu, když je plánován jako součást procesní sekvence, nikoli jako izolovaný stroj. V typické podlahové lince postupuje od roztržení a dimenzování po zkosení, čepování konců, lakování V-drážky a konečnou kontrolu. Krok konečného obrábění určuje, zda všechny následné operace začínají s rozměrově správnou deskou.
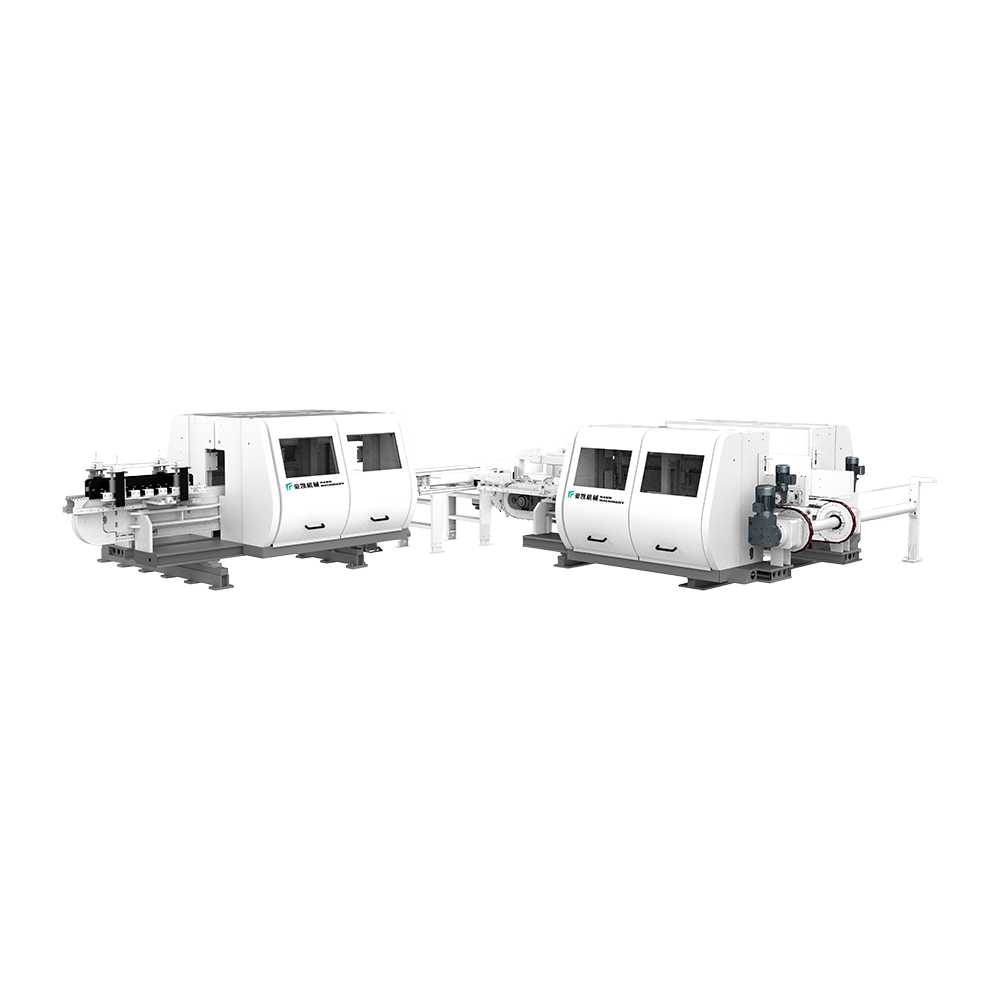 Vysokorychlostní linka na úkosování podlah pro LVT Tato řada, navržená pro ořezávání a srážení hran LVT podlah, pracuje rychlostí až 100 m/min s horními a spodními deskami pro rychlé nastavení a přesné opracování hran. Zobrazit produkt →
U zařízení vyrábějících podlahy s drážkou V se zkosenými hranami musí koncový čep pracovat v rytmu s fází zkosení. Někteří výrobci integrují obě funkce do jedné řady, aby se snížila manipulace s materiálem a aby byla orientace prkna konzistentní. Například linka pro drážkování podlahy s dvojitým čepem HAWK Machinery spojuje stanici pro koncové obrábění s přenosovými a polohovacími systémy, které zarovnávají každou desku před tím, než vstoupí do oblasti řezačky.
V měřítku závodu posouvá tuto integraci dále automatická linka na výrobu podlah. Tenoner se stává jednou stanicí v synchronizovaném systému s řezáním, drážkováním, úkosováním, lakováním a stohováním. Když přidáte systém řízení výroby, linka může sledovat každé prkno, zaznamenávat důvody odmítnutí a poskytovat vedoucím živá data o výnosu podle směn. To je kontext, ve kterém na výběru výrobce tenonerů záleží nejvíce: nekupujete jen jeden stroj, ale partnera, který rozumí celé sekvenci.
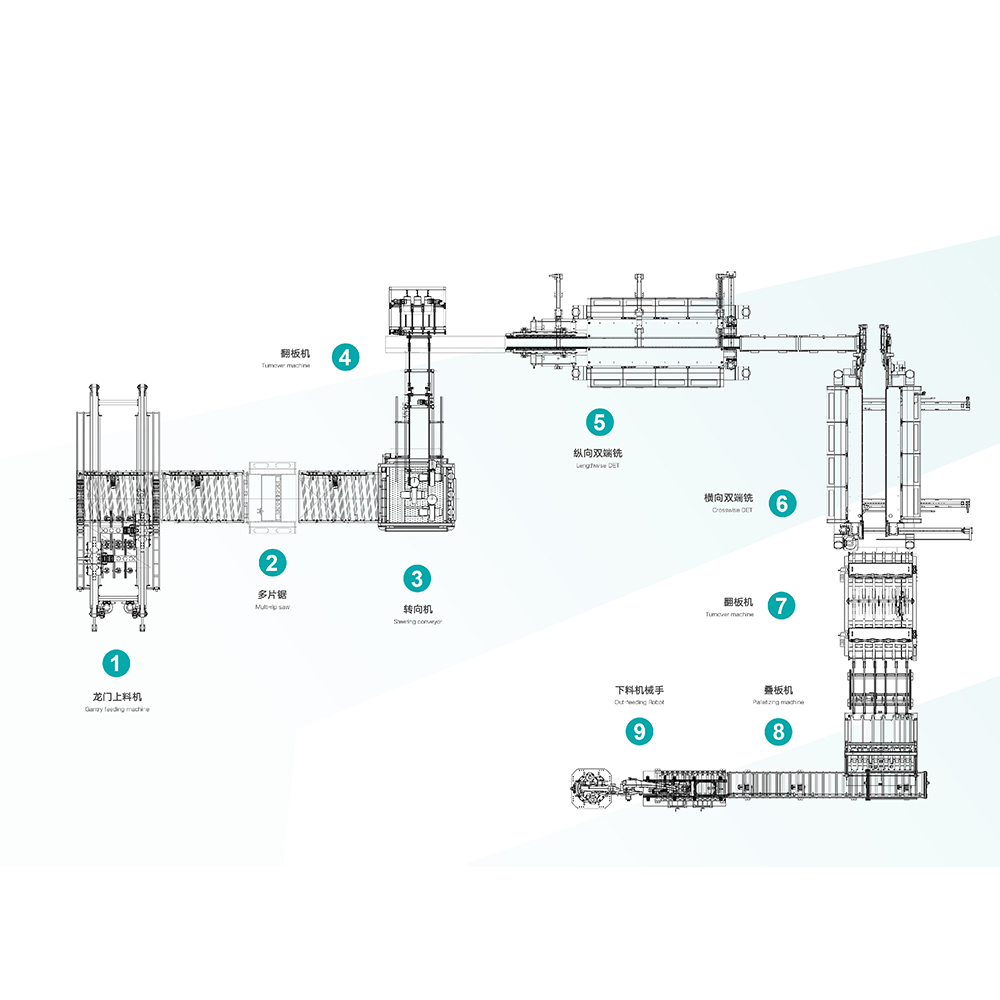 Automatická linka na výrobu podlah s integrovaným drážkováním Tato linka kombinuje automatické podávání, vícenásobné řezání, řízení, překlápění a příčné drážkování, což snižuje manuální zapojení 5–10 pracovníků a zároveň zvyšuje výkon. Zobrazit produkt →
Kromě specifikace listu se hodnocení týká provozních otázek, které určují vaše celkové náklady po dobu životnosti stroje.
Požádejte každého dodavatele, aby prošel strojem vlastní panely a změřil výsledný profil podle navržených řezných parametrů. Stroj, který na vašem materiálu vytváří čistý, rozměrově stabilní profil při vaší očekávané rychlosti posuvu, je ten, který patří do vaší továrny.
Stroj s dvojitým koncem je dlouhodobým aktivem v doslovném slova smyslu. Drží tolerance, které určují, zda se vaše podlaha čistě uzamkne, rychle se položí a vydrží roky používání. Dobře sladěný stroj se vyplatí nižším zmetkovitostí, rychlejšími změnami a opakovatelnou kvalitou profilu; špatně zvolený způsob vytváří problém s tolerancí, který nemůže vyřešit žádná následná úprava. Vyhodnoťte stroj v kontextu kompletní podlahové linky – od trhání po lakování V-drážky a výrobní data – a vyberte si dodavatele, který vám ukáže, jak do sebe každá fáze zapadá.

Produkt může podlahu slot svisle a vodorovně. Série strojů pokrývá potřeby zp...
Viz podrobnosti
Toto vybavení je vhodné pro ořezávání a zkosení LVT podlahy. Vybaven nahoru a...
Viz podrobnosti
Různé metody řezání přenosu jsou vhodné pro různé potřeby zpracování desky a ...
Viz podrobnosti
Rychlost krmiva tohoto zařízení může dosáhnout 40 metrů za minutu, celý rám, ...
Viz podrobnosti
Vhodné pro okrajový povlak laminovaného, PVC a WPC. Použití barvy na bázi v...
Viz podrobnosti
Hawk Machinery Automatické krmení, řezání a štěrbiny, vhodné pro SPC, WPC a ř...
Viz podrobnosti
Integrované inteligentní vybavení integruje průmyslový inteligentní internet ...
Viz podrobnosti
Kontaktní informace.
Boyi Development Area, Changzhou City, provincie Jiangsu, P. R. Čína
+86-0519-83319988
Neváhejte kontaktovat, když nás potřebujete!
 Vlastní výrobci pro vytlačování podlahy