Linka podlahové štěrbiny (Double End Tenoner)
Produkt může podlahu slot svisle a vodorovně. Série strojů pokrývá potřeby zp...
Viz podrobnostiPřejděte na téměř jakoukoli linku SPC, WPC, LVT nebo laminátovou podlahu a uslyšíte stejný rytmus: panely se pohybují řadou stanic, přičemž každá z nich přibližuje prkno o něco blíže hotovému prknu. Někde v tomto pořadí je podélný DET stroj. Název zní technicky, ale práce je přímočará. Dvoustranný čep u strojů s podélným posuvem obou dlouhých hran panelu v jediném průchodu, tvořící profil, který určuje, jak podlaha vypadá, sedí a funguje.
Pro výrobní týmy je podélný DET zřídka jen další pilou. Jedná se o stanici pro přesné profilování. Šířka, přímost hran, geometrie pera a drážky, kvalita zkosení a povrchová úprava – to vše začíná zde. Když je stanice dobře nastavena, zbytek linky má stabilní referenci pro práci. Pokud tomu tak není, každá následná operace zdědí problém.
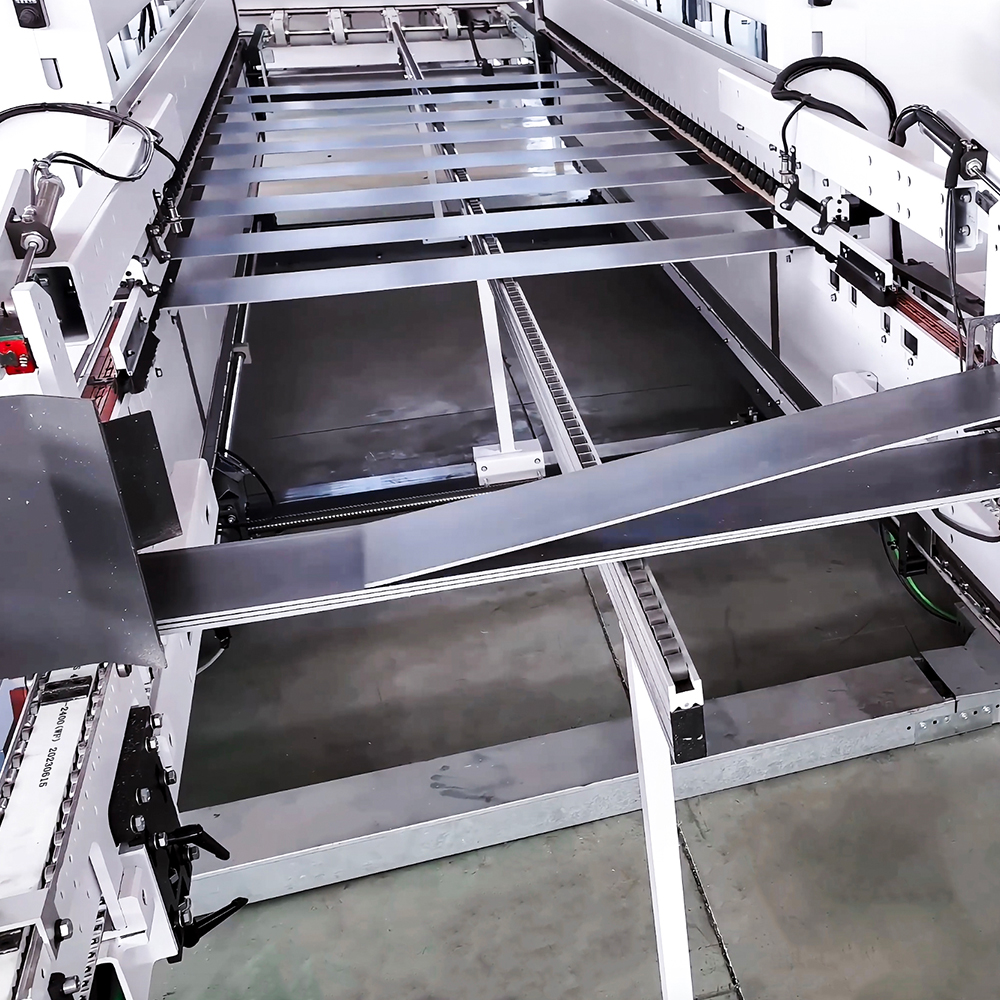
V podélném uspořádání se deska pohybuje po své délce mezi dvěma nástrojovými hlavami. Hlavy pracují na levé a pravé dlouhé hraně současně. V závislosti na balíku nástrojů může stroj dimenzovat šířku panelu, vyříznout pero na jedné hraně a drážku na druhé, aplikovat zkosení nebo zkosení, vyřezat odlehčovací drážky nebo připravit hranu pro pozdější krok potahování. Při výrobě podlah je to často stanice, která dává prknu jeho dlouhý okrajový profil, než převezme lícování.
Část názvu „double-end“ odkazuje na současné obrábění na obou koncích pracovního cyklu, nikoli na dva samostatné stroje spojené šrouby. Tento rozdíl je důležitý, protože podélný DET se opírá o společnou přepravní referenci, stabilní řetězové nebo válečkové lože a dvě hlavy, které zůstávají vzájemně zarovnány. Pokud se jedna hlava driftuje, profil na této straně se změní a nasazení pera a drážky to ukáže. Pro širší pohled na to, jak jsou tyto stroje konstruovány a používány, je uveden tento průvodce průmyslová technologie dvojitého čepu je užitečným výchozím bodem.
 Podlahová drážkovací čára s dvojitým koncem řady Tenoner Šestimodelová řada podélných a příčných DET pro podlahové panely, užitečná při vyhodnocování celého procesu hrany spíše než samotného výkonu vřetena. Zobrazit produkt →
V mnoha podlahách je podélný DET součástí drážkovací sekce spíše než samostatný nákup. Může být spárován s příčnou stanicí, podávacími systémy, sběračem prachu a zařízením pro potahování hran. Proto by rozhodnutí o nákupu mělo být založeno na kompletním procesu břitu, nikoli pouze na výkonu vřetena nebo maximální rychlosti posuvu.
Rozdíl mezi podélným a příčným DET nespočívá pouze v tom, jak se stroj otáčí. Mění, které hrany jsou opracovány, jak je panel podepřen a co musí operátor ovládat. Podélná stanice zpracovává dlouhé hrany, když se deska pohybuje podélně. Příčná stanice zpracovává krátké konce po vytvoření profilu dlouhé hrany. Ti dva pracují jako partneři a první stanice obvykle nastavuje referenci pro druhou.
| Výrobní otázka | Podélné DET | Příčně DET |
|---|---|---|
| Které hrany se opracovávají? | Obě dlouhé hrany | Oba krátké konce |
| Jak se panel pohybuje? | Po jeho délce | Přes jeho šířku |
| Typická role | Klížení na šířku, pero a drážka s dlouhou hranou, zkosení | Lícování konců, krátký čep a drážka |
| Obvyklá pozice v řadě | Před koncem párování | Po profilování dlouhých hran |
| Co ověřit jako první | Rovnost, konzistence šířky a hloubka profilu | Pravoúhlost, tolerance konce a lícování s dlouhou hranou |
Podélný DET může vypadat ze strany operátora jednoduše: podejte desku, přidržte ji proti vodítku, nechte hlavu dělat práci. V praxi stroj spravuje několik proměnných najednou. Variace šířky desky, pravoúhlost hrany, rychlost posuvu, opotřebení nástroje a odvod třísek – to vše ovlivňuje konečnou hranu.
Většina strojů DET podélně sdílí společnou architekturu, i když podrobnosti se liší podle výrobce a aplikace. Důležitou otázkou není, zda stroj tyto díly má, ale zda jsou vyrobeny a seřízeny způsobem, který vyhovuje vašemu cíli v oblasti materiálu a tolerance.
Disciplína nastavení je důležitá stejně jako hardware stroje. Podélný DET je pouze tak stabilní jako jeho referenční povrchy. Pokud je řetěz opotřebovaný, vodítka jsou uvolněná nebo přítlačný tlak je nerovnoměrný, může fréza produkovat čistě vypadající hranu, která stále neprojde kontrolou suchého uložení. Operátoři by měli být schopni ověřit šířku, hloubku profilu a přímost hran pomocí jednoduchých měřidel před zahájením výroby.
Podélné DET může být požádáno o spuštění několika skupin materiálu ve stejném závodě. Každý se na ostří chová jinak. SPC je tuhý a abrazivní, takže životnosti nástroje a kontrole prachu je obvykle věnována větší pozornost. WPC je měkčí a může být citlivější na teplo a tlak podpory. LVT je flexibilní a může vyžadovat pečlivé vedení přísuvu, aby se zabránilo zkreslení. Laminát přináší tvrdou nášlapnou vrstvu a riziko odštípnutí. Vícevrstvé podlahy vyžadují čisté stříhání dřevěných vláken, zatímco vláknocementové a stěnové panely kladou důraz na odolnost proti oděru a stabilní upnutí.
Praktickou lekcí je, že by se nemělo předpokládat, že by žádné jednotlivé nastavení fungovalo dobře pro každý produkt. Profil, který pracuje na silné desce SPC, může vyžadovat jinou podporu, rychlost posuvu a nástroje na tenké dlaždici LVT. Před přijetím stroje spusťte materiály, které skutečně vyrábíte. Zkontrolujte suché padnutí, nejen střih. Podívejte se na pero a drážku v dobrém světle, změřte hloubku a šířku drážky v řadě desek a zkontrolujte, zda na úkosu nejsou třísky nebo trhliny. Krátký zkušební řez je užitečnější než dlouhý list specifikace.
V typické podlahové lince sedí podélný DET poté, co byl panel nařezán na zvládnutelnou velikost a před přizpůsobením konců, potažením nebo zabalením. Přesné pořadí závisí na produktu. Linka SPC může kombinovat vytlačování, žíhání, řezání, drážkování a potahování. Laminátová linka může začít od lisu a procházet ořezáváním a profilováním. V obou případech musí podélná stanice poskytovat konzistentní dlouhou hranu, aby příčná stanice mohla vytvořit čtvercový, dobře padnoucí konec.
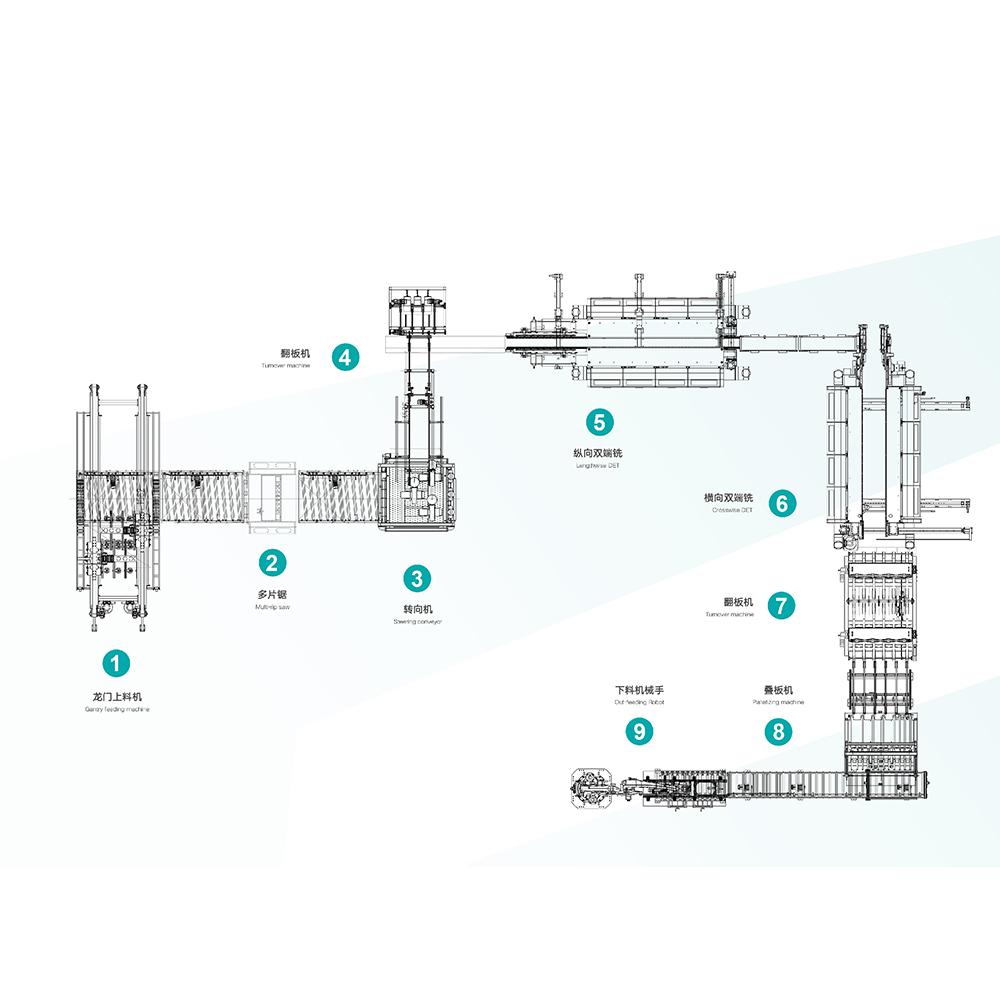 Automatická linka na výrobu podlah SPC a PVC Integrovaná podávací, řezací a drážkovací linka pro podlahy SPC, WPC a PVC, relevantní při posuzování přísunu, přenosu a výdeje jako jednoho procesu. Zobrazit produkt →
Když je podélný DET integrován do automatické linky, záleží na vstupní, přenosové a výstupní sekci stejně jako na samotném čepu. Stroj, který si vede dobře v samostatném testu, se může chovat odlišně, když je požádán, aby následoval rychlejší předřazenou pilu nebo podával příčnou stanici bez nárazníku. Rychlost linky, akumulace a rozteč desek by měly být přezkoumány společně.
 Smart Floor Production Line MES systém Platforma MES s připojenými zařízeními pro digitální řízení výroby podlah, podporující zobrazování úkolů, označování, počítání, identifikaci RFID a bezpečný přístup. Zobrazit produkt →
Pro závody vyrábějící několik profilů nebo provozující více směn se výrobní data stávají součástí příběhu o kvalitě. Záznamy nastavení, sledování životnosti nástroje, důvody prostojů a výtěžnost prvního průchodu pomáhají týmům zjistit, zda je problém s břitem způsoben nástrojem, materiálem, výměnou nebo přepravou. To je místo, kde systém řízení může podporovat operátora DET, spíše než nahrazovat úsudek operátora.
Podélný stroj DET je dlouhodobý výrobní majetek. Konverzace o nákupu by se měla rychle přesunout od rychlosti titulků k detailům, které určují každodenní výkon.
Podélný stroj DET získává své místo v podlahářství, když činí dlouhou hranu předvídatelnou. To znamená stabilní přepravu, opakovatelné nastavení hlavy, vhodné nástroje a rutinu nastavení, které operátoři důvěřují. Stroj nemusí být nejsložitější položkou na lince. Potřebuje držet svou referenci, vyčistit své čipy, chránit povrch panelu a zajistit, aby se suché uložení spojilo bez opakovaného nastavování.
V HAWK Machinery spolupracujeme s výrobci podlahových a stěnových panelů od roku 2005 a nejužitečnější rozhovory obvykle začínají vzorovou deskou a výkresem profilu spíše než listem se specifikacemi. Pokud plánujete novou drážkovací sekci nebo výměnu stávající podélné stanice, přineste si potřebný materiál, profil a toleranci. To je praktický základ pro výběr stroje, který vyhovuje lince, produktu a lidem, kteří jej provozují.
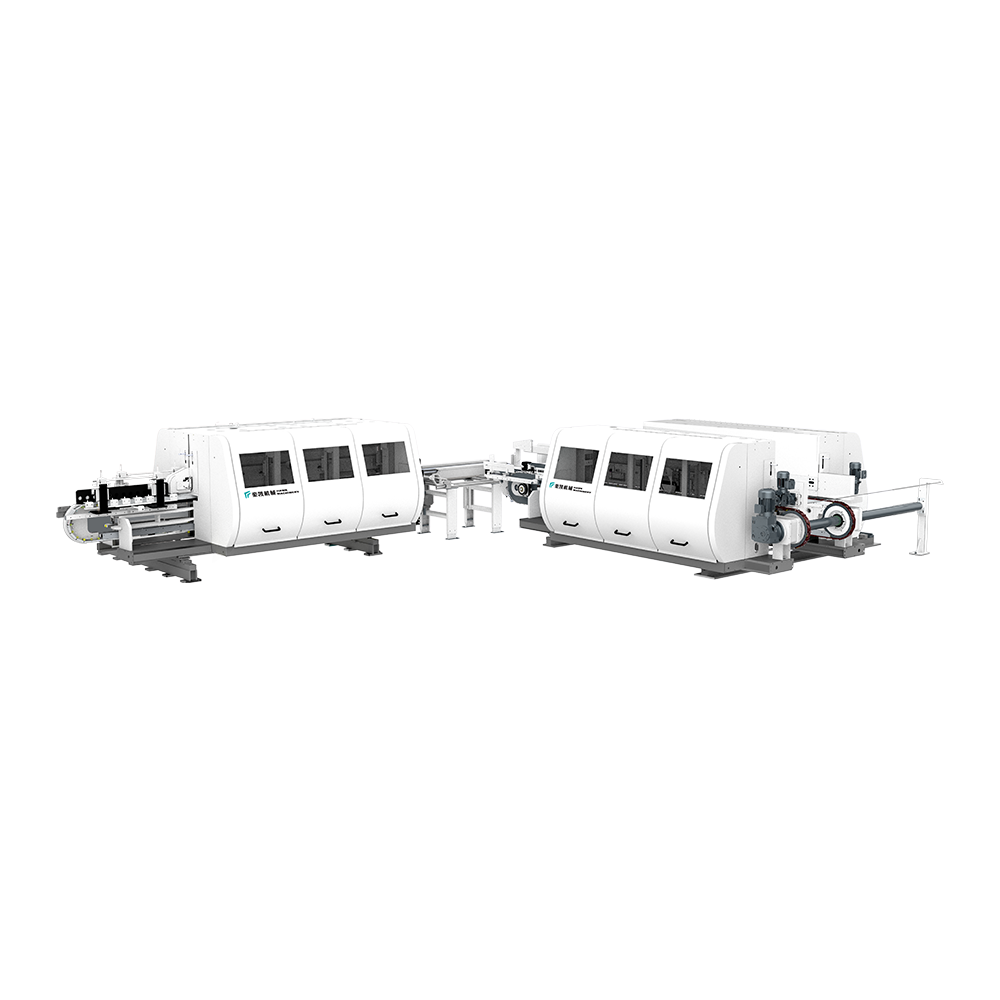
Produkt může podlahu slot svisle a vodorovně. Série strojů pokrývá potřeby zp...
Viz podrobnosti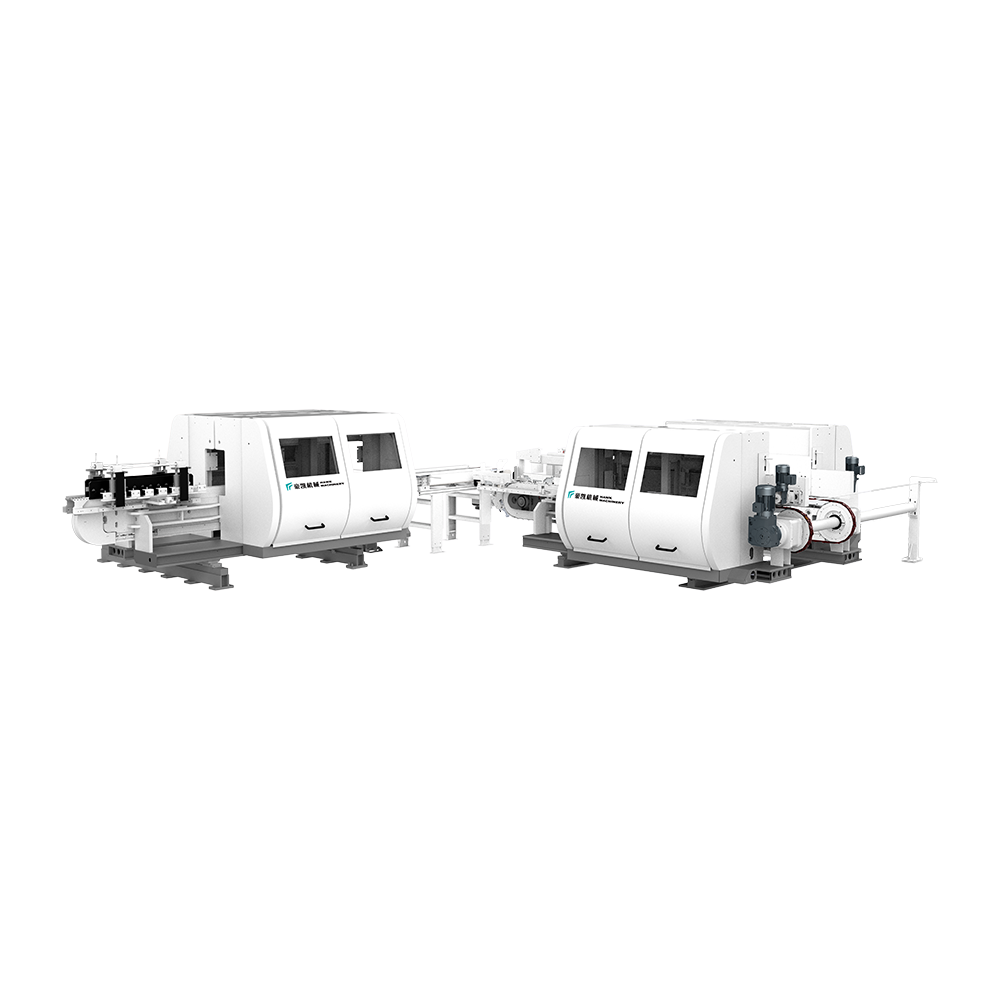
Toto vybavení je vhodné pro ořezávání a zkosení LVT podlahy. Vybaven nahoru a...
Viz podrobnosti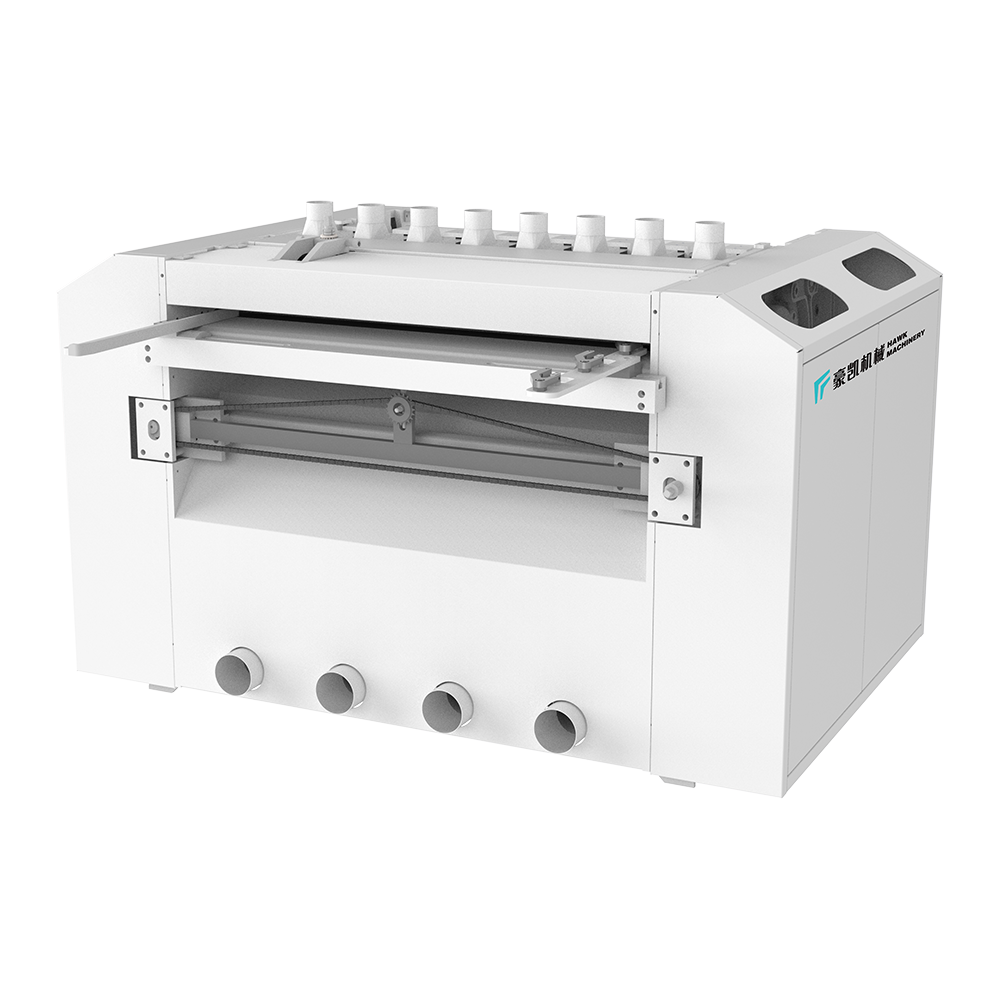
Různé metody řezání přenosu jsou vhodné pro různé potřeby zpracování desky a ...
Viz podrobnosti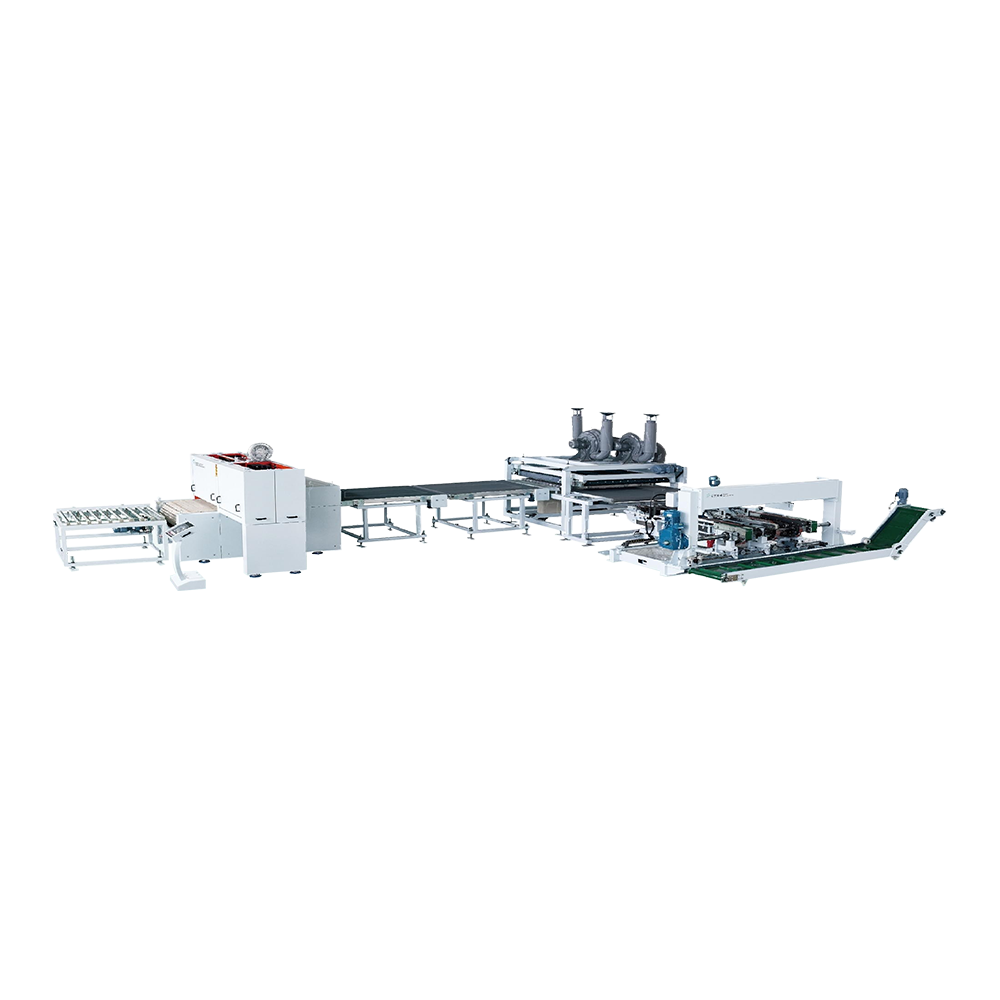
Rychlost krmiva tohoto zařízení může dosáhnout 40 metrů za minutu, celý rám, ...
Viz podrobnosti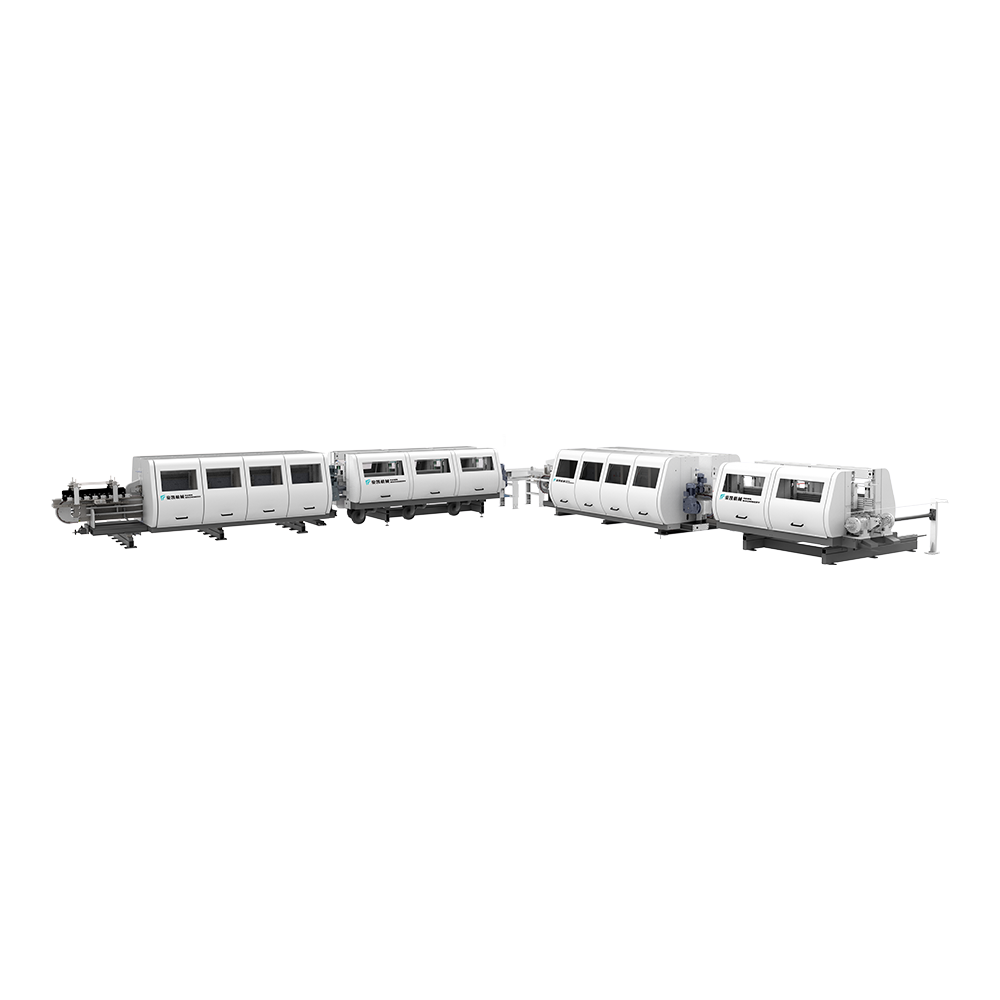
Vhodné pro okrajový povlak laminovaného, PVC a WPC. Použití barvy na bázi v...
Viz podrobnosti
Hawk Machinery Automatické krmení, řezání a štěrbiny, vhodné pro SPC, WPC a ř...
Viz podrobnosti
Integrované inteligentní vybavení integruje průmyslový inteligentní internet ...
Viz podrobnosti
Kontaktní informace.
Boyi Development Area, Changzhou City, provincie Jiangsu, P. R. Čína
+86-0519-83319988
Neváhejte kontaktovat, když nás potřebujete!
 Vlastní výrobci pro vytlačování podlahy